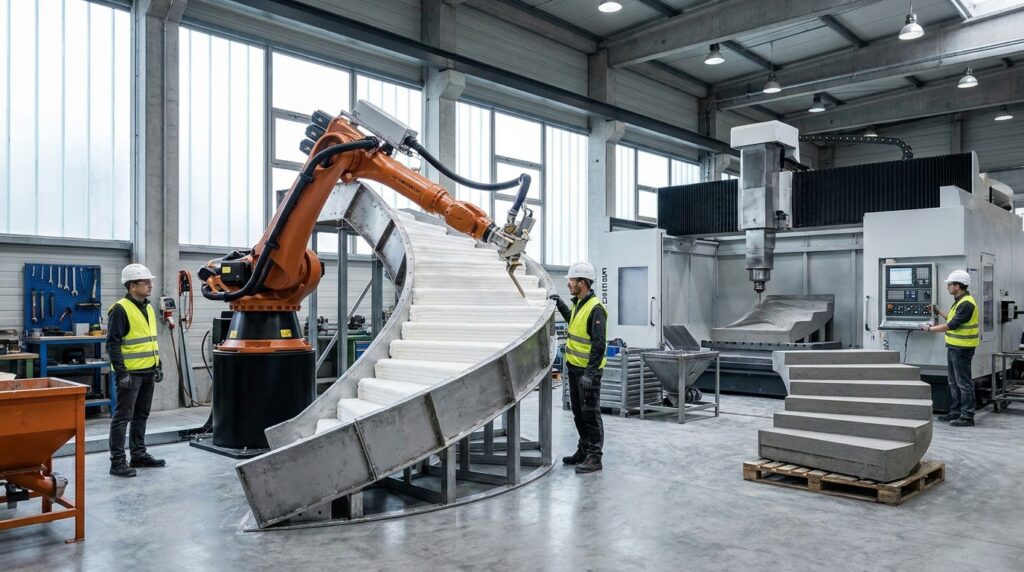
Un coffrage complexe peut-il être fabriqué numériquement, servir au coulage puis retourner dans la machine sous forme de matière première ? Une équipe de la TU Braunschweig et de Herrhammer GmbH vient d’en faire la démonstration à l’échelle 1 avec une mousse de cire. Le procédé associe une impression 3D robotisée rapide, qui dépose la matière près de la géométrie finale, et un usinage CNC chargé d’obtenir la précision et l’état de surface nécessaires au béton.
Le démonstrateur n’est pas un petit objet de laboratoire : le coffrage hybride cire-bois a permis de couler un élément d’escalier radial en béton autoplaçant d’environ 650 kg. Après démoulage, la cire a été fondue, filtrée, moussée à nouveau puis réutilisée pour une nouvelle impression. L’approche a mobilisé environ 80 % de cire en moins qu’un bloc plein destiné à être entièrement usiné.
Pour les préfabricants, l’intérêt potentiel est clair : produire des pièces unitaires ou de petites séries à géométrie libre sans accumuler les chutes de polystyrène ou les coffrages bois très manuels. Mais l’étude, publiée le 9 octobre 2026, montre aussi tout ce qui sépare encore une chaîne faisable d’un procédé industriel : déformation au refroidissement, liaison entre couches, temps de préparation numérique, qualité de peau et démoulage sans dommage.
L’innovation ne consiste pas à choisir entre impression 3D et usinage : elle utilise la première pour économiser la matière, puis le second pour retrouver précision et finition.
Imprimer le volume utile, usiner seulement la finition
Un coffrage libre destiné à un élément préfabriqué personnalisé pose un problème économique. Le bois et le contreplaqué demandent beaucoup de main-d’œuvre ; le polystyrène usiné génère un volume important de déchets ; un moule métallique devient difficile à amortir sur une petite série. Quant à l’impression 3D seule, elle laisse souvent des strates visibles et oblige à arbitrer entre débit et finesse.
La chaîne développée en Allemagne contourne cet arbitrage. Une cellule robotisée extrude un composite poreux constitué de cire et d’air, baptisé Wax Foam 3D Printing. Elle fabrique une préforme avec une surépaisseur de 20 mm. Après refroidissement et numérisation 3D, une fraiseuse CNC enlève cette faible réserve pour atteindre le contour final.
Chaque technologie travaille ainsi là où elle est efficace :
- l’impression additive place rapidement la matière à proximité de la forme recherchée ;
- le moussage réduit la masse volumique et la quantité de cire à chauffer ;
- le scan 3D recale la géométrie réelle avant usinage ;
- la CNC corrige les écarts et assure la finition de la surface coffrante ;
- la refusion remet les copeaux et le coffrage usagé dans la boucle matière.
Cette logique hybride complète les approches d’impression 3D béton qui cherchent désormais un modèle industriel. Ici, la machine n’imprime pas la structure en béton : elle fabrique l’outil temporaire qui rend possible une géométrie complexe avec un béton et un coulage conventionnels.
Un coffrage grandeur réelle et 28,5 kg/h de débit
Pour le démonstrateur, les chercheurs ont utilisé une cire dite Tudastar, choisie notamment pour sa meilleure stabilité thermique. Le mélange comportait 20 % d’air en volume. Une installation sur robot industriel cinq axes a déposé environ 250 kg de mousse de cire en 8 h 45, soit un débit moyen de 28,5 kg/h.
La préforme mesurait environ 1,05 × 1,55 × 0,50 m, surépaisseur d’usinage comprise. Son refroidissement de 65 à 25 °C a demandé 3 jours et 21 heures. L’usinage de toutes les faces a ensuite pris environ 1 h 30. Le coffrage en cire a été assemblé avec des éléments en bois, puis rempli de béton autoplaçant.
Après environ 23 heures de cure, l’élément a été démoulé. La géométrie radiale, les arêtes et les transitions ont été correctement reproduites. Aucun béton n’a adhéré à la cire et aucun agent de démoulage n’a été employé. Ce point est encourageant, car les huiles peuvent être absorbées par la cire ou provoquer des variations d’aspect.
Le principal chiffre — 80 % de cire en moins — doit toutefois être lu correctement. Il compare la préforme imprimée à la méthode antérieure consistant à couler puis usiner un bloc plein de cire d’environ 1,13 tonne. Il ne prouve pas une réduction de 80 % face à un coffrage en contreplaqué ou en polystyrène, et ne constitue ni un bilan carbone ni une comparaison économique.
La boucle matière est démontrée, pas encore le réemploi direct
Après le décoffrage, la cire a été refondue. Les résidus de béton ont été retirés par filtration ; la matière a ensuite été remoussée et réimprimée. La faisabilité d’une boucle de recyclage au niveau du procédé est donc établie sur un passage complet.
Il faut néanmoins distinguer deux scénarios :
- réutiliser le même moule pour plusieurs coulages, ce qui évite de refondre et de réusiner ;
- recycler la cire après chaque pièce pour fabriquer un coffrage différent.
Le premier serait plus avantageux pour une série, mais il n’a pas été atteint ici. Des cales en bois et un effort mécanique ont été nécessaires pour amorcer la séparation, ce qui a endommagé localement le coffrage. La cire a donc été recyclée plutôt que directement réemployée pour un second coulage.
Des essais antérieurs sur une autre formulation de cire ont documenté plus de 200 cycles de refusion. Ce résultat ne peut pas être transposé automatiquement à la mousse Tudastar imprimée. Il reste à mesurer, sur de nombreux cycles, l’évolution de sa moussabilité, de sa porosité, de sa résistance, de sa précision et de sa qualité de surface.
Ce que le démonstrateur prouve — et ne prouve pas
- Prouvé : impression robotisée à l’échelle 1, finition CNC, coulage d’une pièce complexe, récupération et réimpression de la cire.
- Mesuré : 28,5 kg/h de dépôt, environ 250 kg de cire moussée et 80 % de matière en moins face à un bloc plein usiné.
- Pas encore prouvé : plusieurs coulages dans le même moule, qualité constante sur de nombreux recyclages, coût compétitif et meilleur bilan environnemental.
État de surface : l’escalier n’atteint pas encore le béton apparent
Le résultat géométrique est convaincant, mais l’aspect du béton révèle les faiblesses du procédé. Des intervalles entre couches imprimées et des traces d’usinage sont restés visibles. L’eau et la pâte cimentaire ont pénétré localement dans les interfaces par capillarité, créant des zones plus rugueuses et des variations de couleur.
Selon l’évaluation des chercheurs, la pièce ne satisfaisait que partiellement les exigences allemandes du béton apparent de classe SB3. Elle reproduisait bien la forme, mais sa texture et sa teinte n’étaient pas assez uniformes sans reprise de surface.
Le défaut critique n’est donc pas la résistance globale de la cire à la pression du béton. Il se situe dans la liaison entre les cordons déposés. Des délaminations sont aussi apparues pendant l’usinage, obligeant à réparer les fissures avec de la cire chaude et à retraiter certaines zones par chauffage infrarouge.
Pour progresser vers un usage industriel, il faudra combiner plusieurs leviers : trajectoires d’impression optimisées, meilleur recouvrement des cordons, contrôle thermique, structure interne allégée, fraisage plus fin et méthode de démoulage mieux maîtrisée. Une injection d’air comprimé à l’interface pourrait, par exemple, amorcer la séparation sans employer de cales.
Le vrai gain potentiel se joue sur le délai, pas encore sur le travail
La mousse de cire accélère fortement le refroidissement par rapport à un bloc plein : moins de quatre jours dans l’essai, contre plus de deux semaines attendues pour un volume comparable. Cette différence peut devenir décisive dans la préfabrication personnalisée, où la fabrication du moule rallonge souvent le cycle.
En revanche, le démonstrateur a encore demandé beaucoup d’intervention humaine. La préparation manuelle des trajectoires a mobilisé environ 8 heures et les réparations locales 8 heures supplémentaires. Les auteurs estiment ainsi le travail à 17 heures pour la voie imprimée, contre 4 heures pour le bloc plein de cire dans l’état actuel des procédés.
Le potentiel repose donc sur des développements encore à valider : logiciel de tranchage dédié, liaison inter-couches fiable et remplissage interne optimisé au lieu d’une préforme pleine. Avec ces améliorations, l’étude envisage une impression ramenée à environ 2 h 30 et un refroidissement inférieur à une journée, mais il s’agit d’une projection, pas d’une performance mesurée.
Cette prudence est la même que pour toute innovation constructive : le test à l’échelle 1 révèle les interfaces que le laboratoire masque. Ici, les difficultés de refroidissement, d’adhésion entre cordons, de fraisage et de démoulage sont précisément les informations qui rendent l’essai utile.
Quels marchés pour un coffrage en cire imprimé ?
Cette solution n’a pas vocation à remplacer un banche métallique ou une table standard utilisée des centaines de fois. Sa zone de pertinence probable se situe là où la géométrie complexe et la faible répétitivité rendent les moules conventionnels coûteux :
- escaliers et éléments architecturaux à courbure variable ;
- pièces de façade personnalisées en petite série ;
- nœuds structurels, éléments topologiquement optimisés et prototypes ;
- préfabrication sur mesure pilotée directement depuis la maquette numérique ;
- moules évolutifs lorsque la cire récupérée sert rapidement à une autre géométrie.
Avant un pilote industriel, un préfabricant devrait exiger un comparatif par pièce finie : heures de CAO et de préparation, temps machine, énergie de fusion et de refroidissement, quantité de matière neuve, nombre de coulages, taux de récupération, niveau de finition et coût de reprise du béton. L’analyse environnementale doit inclure toute la boucle, pas seulement la masse de cire évitée.
La nouvelle chaîne n’est donc ni un coffrage « zéro déchet » ni une solution prête à prescrire. Elle apporte mieux : une preuve physique qu’un moule complexe peut être imprimé près de sa forme, rectifié avec précision, utilisé à l’échelle réelle puis retransformé en matière d’impression.
Si les chercheurs parviennent à supprimer les longues réparations, fermer les interfaces entre couches et démouler sans endommager la surface, la mousse de cire pourrait offrir à la préfabrication un outil rare : la liberté géométrique de la fabrication numérique sans condamner le coffrage à devenir un déchet après une seule pièce. Le prochain verdict viendra moins d’un nouveau prototype spectaculaire que de séries répétées, chronométrées et accompagnées d’un bilan économique et environnemental complet.
Source principale : étude originale publiée dans Frontiers in Built Environment le 9 octobre 2026.