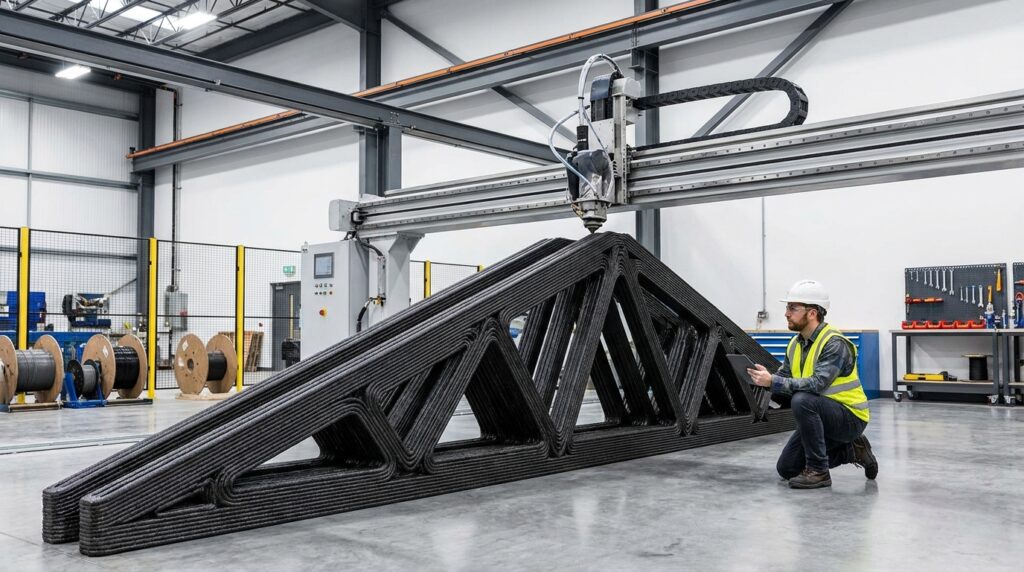
Et si des emballages plastiques difficiles à valoriser devenaient des fermes de plancher ou de toiture ? Aux États-Unis, Atlas Building Composites, spin-off issue des travaux du MIT, associe recyclage sans eau, fibres de verre et fabrication additive grand format pour produire des composants porteurs. Un plancher a été testé en laboratoire et des fermes composites équipent désormais un pont piéton de 12 mètres environ dans une zone humide du Massachusetts.
Le sujet va bien au-delà de l’objet spectaculaire imprimé en 3D. Il relie un gisement local de déchets, une micro-usine robotisée et un produit de construction à forte valeur. Pour les professionnels français, la question n’est toutefois pas de savoir si le plastique peut « remplacer le bois », mais quelles preuves permettent de passer d’une pièce résistante à un système constructif prescriptible, durable et assurable.
Une ferme imprimée rapidement et chargée avec succès est une preuve de faisabilité. Ce n’est pas encore une preuve de comportement au feu, de durabilité sur cinquante ans ni de constance industrielle.
Du déchet plastique à la ferme porteuse imprimée
Le procédé présenté par MIT News commence par le broyage de plastiques à usage unique. La matière est fondue puis associée à de la fibre de verre avant d’être déposée couche par couche par une imprimante de grande dimension. Le résultat n’est donc pas du « plastique de bouteille » simplement moulé : c’est un composite thermoplastique renforcé, dont la géométrie, l’orientation des dépôts et les assemblages participent à la résistance.
Atlas vise des fermes pour planchers, murs, toitures et petits ponts, ainsi que des éléments de fondation, de terrasse ou de quai. Cette famille de pièces se prête bien à l’impression : elle concentre la matière dans des membrures et diagonales plutôt que dans un profil plein, peut être adaptée numériquement aux portées et sort de machine sans moule dédié.
Dans les essais antérieurs liés au MIT, quatre fermes en PET recyclé renforcé ont été assemblées sous un panneau de contreplaqué pour former un élément de plancher. Chaque ferme pesait environ 5,9 kg et demandait près de treize minutes d’impression. L’étude a confronté mesures de charge et de flèche à un modèle par éléments finis. C’est une étape importante : elle vérifie le comportement d’un assemblage réel, pas seulement celui d’une éprouvette de matériau.
Mais le périmètre doit rester précis. Le test portait sur une matière, une géométrie, des liaisons et un protocole déterminés. Il ne valide ni tous les plastiques ménagers, ni toutes les formes imprimées, ni un bâtiment complet.
Un pont de 12 mètres pour sortir du laboratoire
Le cas le plus concret est un pont de 40 pieds, soit environ 12,2 mètres, réalisé dans une zone humide du Massachusetts avec l’US Army Corps of Engineers. Atlas a fourni les fermes composites recyclées ; l’ouvrage aurait été monté en moins d’une journée. Des pièces sont aussi annoncées en service sur des granges, abris, terrasses et pontons.
Ce démonstrateur est pertinent pour trois raisons :
- la logistique : des éléments légers et préfabriqués réduisent potentiellement les manutentions et le temps d’intervention dans une zone difficile d’accès ;
- l’exposition réelle : humidité, variations de température et usage mettent le composant hors de l’environnement contrôlé du laboratoire ;
- l’assemblage : le succès dépend autant des nœuds, appuis et fixations que de la résistance du matériau imprimé.
Il ne faut pas pour autant confondre mise en service et retour de durabilité. L’ouvrage est récent et les informations publiques ne constituent pas une expertise indépendante à long terme. Il devient surtout un site d’observation grandeur nature : déformations, vieillissement de surface, tenue des fixations et réparabilité devront être suivis et publiés.
La micro-usine locale est le vrai changement industriel
Le projet d’Atlas repose autant sur le modèle de production que sur le matériau. Le système de recherche du MIT a démontré une cadence de 27 à 36 kg par heure. Les cellules industrielles visées sont annoncées entre 68 et 91 kg par heure, avec la capacité théorique de produire quotidiennement les composants d’ossature d’une petite maison.
À la différence de l’injection, la fabrication additive évite un moule coûteux pour chaque référence. Elle peut enchaîner des géométries différentes, produire à la demande et même organiser l’ordre de sortie des pièces selon la séquence de pose. Cette flexibilité est intéressante pour les petites séries, les composants variables et les territoires éloignés d’une grande filière industrielle.
La promesse de micro-usines proches du gisement et des chantiers mérite cependant un bilan complet. Une distance courte ne garantit pas, à elle seule, un faible impact. Il faut intégrer :
- la collecte, le tri, le broyage et le séchage éventuel des déchets ;
- l’énergie de fusion et d’impression ;
- la fabrication et le transport des fibres de verre ;
- le taux d’utilisation réel de la cellule robotisée ;
- les rebuts, contrôles qualité et opérations de reprise ;
- le transport des composants, leur durée de service et leur scénario de fin de vie.
Cette logique complète utilement celle de l’impression 3D hors-site appliquée au logement collectif : la valeur ne vient pas seulement de la vitesse de la buse, mais de la maîtrise industrielle, de la répétabilité et de l’intégration au chantier.
Gisement, feu, fluage : les preuves encore nécessaires
La principale difficulté industrielle sera probablement la constance de la matière. Les essais publiés sur le plancher utilisaient un PET recyclé relativement propre issu de rebuts de fabrication. Un flux post-consommation hétérogène peut contenir plusieurs polymères, des charges, pigments, humidité ou contaminants. Or une variation de formulation peut modifier viscosité d’extrusion, adhésion entre couches, rigidité et rupture.
Le fabricant devra donc relier chaque lot entrant à une fenêtre d’acceptation, puis chaque pièce à des contrôles traçables. La promesse « déchets plastiques locaux » n’a de portée structurelle que si le procédé sait refuser, séparer ou corriger un gisement non conforme.
Pour le bâtiment, quatre familles d’essais seront déterminantes :
- Feu et fumées. Réaction au feu, propagation, gouttes enflammées, opacité et toxicité des fumées doivent être évaluées sur le produit réel. Pour un élément porteur, la résistance au feu de l’assemblage et la protection éventuelle sont également à démontrer.
- Charges de longue durée. Les thermoplastiques sont sensibles au fluage : une flèche acceptable lors d’un essai court peut évoluer sous charge permanente, particulièrement avec la température.
- Vieillissement. UV, cycles thermiques, humidité, gel-dégel, produits chimiques et fatigue des assemblages doivent correspondre à la classe d’usage visée.
- Robustesse de fabrication. Porosités, défauts entre couches, orientation des fibres, tolérances et reprises d’impression doivent être traduits en critères de contrôle reproductibles.
À demander avant une expérimentation
- composition et plage de variation admissible du gisement ;
- propriétés mécaniques caractéristiques, pas seulement une charge maximale ;
- résultats au feu et sous charge permanente ;
- protocole de contrôle de chaque lot et traçabilité de chaque pièce ;
- détails des fixations, réparations et inspections en service ;
- analyse de cycle de vie comparative à service rendu équivalent.
Un matériau recyclé qui n’est pas automatiquement circulaire
L’emploi d’un déchet dans un produit durable évite une élimination immédiate et peut remplacer une matière vierge. C’est un bénéfice potentiel réel. Mais l’ajout de fibres de verre complique la séparation et le recyclage futur du composite. La question de fin de vie ne peut donc pas être repoussée au jour de la déconstruction.
Trois scénarios doivent être hiérarchisés dès la conception : réemploi du composant entier, réusinage ou réparation, puis recyclage matière lorsque les deux premiers ne sont plus possibles. Des liaisons démontables, un passeport numérique et une géométrie inspectable augmenteraient la valeur résiduelle des fermes. À l’inverse, un composite collé ou contaminé sans filière dédiée risquerait seulement de différer l’incinération.
Le raisonnement rejoint celui des composites circulaires pour l’enveloppe : le contenu recyclé compte, mais la démontabilité, la durée de vie, la réparabilité et la destination finale déterminent la circularité effective.
Une analyse environnementale crédible devra aussi comparer des fonctions identiques. Une ferme composite ne se compare pas au kilogramme avec une ferme bois ou acier : elle se compare sur une portée, une charge, une durée, un niveau de sécurité et un entretien équivalents. La méthode d’analyse de cycle de vie des produits de construction du NIST rappelle justement la nécessité d’intégrer fabrication, transport, usage, maintenance et fin de vie.
Quelle voie de prescription en France ?
Une transposition française commencerait vraisemblablement par des usages circonscrits et instrumentés : petit ouvrage extérieur, bâtiment non résidentiel simple, platelage ou élément secondaire facilement accessible. Le dossier technique devrait définir le domaine d’emploi, les hypothèses de calcul, les assemblages, la réaction et la résistance au feu, la durabilité, le contrôle de production et la maintenance.
Selon le produit et son caractère innovant, une évaluation technique, une appréciation expérimentale ou une démarche équivalente pourra être nécessaire pour sécuriser bureaux de contrôle, assureurs et maîtres d’ouvrage. La justification ne devra pas se limiter au matériau : la pièce imprimée, ses interfaces et son procédé de fabrication forment un seul système.
Le cap le plus crédible n’est donc pas le remplacement universel du bois, de l’acier ou du béton. Il se situe dans des composants bien définis où légèreté, résistance à l’humidité, personnalisation et production locale apportent un avantage mesurable. Dans ce cadre, le plastique recyclé renforcé peut devenir une ressource constructive plutôt qu’un déchet déplacé.
Le prochain vrai jalon
Il ne sera pas une pièce plus grande, mais une série de composants fabriqués à partir de lots variables, suivis plusieurs années en service, avec performances, maintenance, coûts et impacts publiés. C’est à cette condition que l’impression 3D de plastique recyclé passera du démonstrateur convaincant au produit de construction fiable.