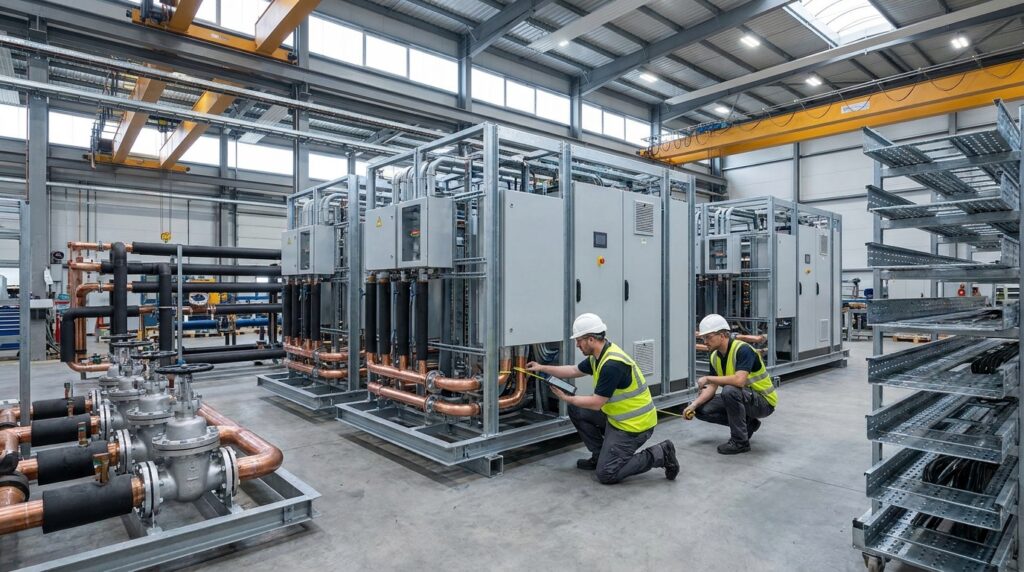
Le data center préfabriqué ne se résume plus à une boîte métallique remplie de serveurs. Le mouvement le plus structurant se joue désormais dans les coulisses : distribution électrique, alimentation secourue, confinement, tuyauteries et composants de refroidissement liquide quittent progressivement le chantier pour être assemblés et testés en usine.
Un contrat américain annoncé en octobre 2026 en donne une illustration concrète. Fisk Electric doit fabriquer, dans une nouvelle unité de près de 6 970 m² à Houston, des ensembles modulaires de confinement, de refroidissement liquide et de tuyauterie pour un data center neuf. Montant annoncé : 24 millions de dollars. Le chantier final n’est donc plus le seul lieu de production ; il devient aussi un site de réception, de levage, de raccordement et de mise en service de sous-systèmes déjà intégrés.
Pour les professionnels français, l’intérêt dépasse le marché des centres de données. Cette évolution éclaire une voie possible pour les hôpitaux, laboratoires, bâtiments industriels et tertiaires très techniques : industrialiser les lots MEP — mécanique, électricité et plomberie — sans déplacer les défauts du chantier vers l’atelier.
Le hors-site raccourcit le temps passé sur site, mais il allonge la liste des décisions qui doivent être prises correctement avant la fabrication.
Du local technique au sous-système prêt à raccorder
La préfabrication MEP existe depuis longtemps sous des formes simples : tronçons de tuyauterie, pieuvres, chemins de câbles, gaines ou skids. Le saut actuel tient au niveau d’intégration. Un module électrique peut réunir sur un même châssis tableaux, onduleurs, batteries, protections et liaisons internes. Un ensemble hydraulique peut intégrer collecteurs, pompes, vannes, capteurs et portions de tuyauterie. Le but n’est plus seulement de préparer des pièces, mais de livrer une fonction technique identifiable.
Cette évolution répond particulièrement bien aux data centers, où les installations présentent trois caractéristiques favorables :
- des architectures répétitives, souvent déployées par blocs de capacité ;
- une forte densité technique, avec de nombreuses interfaces à coordonner ;
- une exigence de délai et de disponibilité qui valorise les essais anticipés.
Le contrat de Houston intervient aussi dans un contexte de pénurie d’électriciens qualifiés aux États-Unis. Déplacer une partie du travail vers un environnement industriel ne fait pas disparaître le besoin de compétences, mais permet de stabiliser les postes, les outillages et les contrôles. Sur le chantier, les équipes se concentrent davantage sur l’implantation, les raccordements, les essais d’ensemble et les reprises d’interface.
Cette logique complète deux tendances déjà analysées par Bati-Mag : la pénurie de compétences sur les chantiers de data centers et la montée du hors-site piloté directement par les grands constructeurs.
Ce que l’usine peut réellement fiabiliser
L’avantage le plus visible est la possibilité de travailler dans un environnement contrôlé : postes répétables, outillage fixe, protection contre les intempéries, accès facilité aux assemblages et procédures qualité documentées. Pour les réseaux électriques et hydrauliques critiques, cette stabilité peut réduire la variabilité d’exécution.
La préfabrication permet aussi de tester plus tôt. Selon le périmètre du module, les contrôles peuvent inclure :
- inspection dimensionnelle et vérification du repérage ;
- contrôle de serrage, continuité électrique et isolement ;
- épreuves de pression, rinçage et recherche de fuites ;
- essais fonctionnels des automatismes et des capteurs ;
- vérification des séquences de bascule ou des alarmes ;
- Factory Acceptance Test documenté avant expédition.
Le gain de planning ne vient toutefois pas d’une fabrication miraculeusement plus rapide. Il vient surtout du travail en parallèle : pendant que le gros œuvre et l’enveloppe avancent sur site, les sous-ensembles techniques sont produits ailleurs. À condition que les données d’entrée soient stables, la pose finale devient une opération plus courte et plus prévisible.
Le bon indicateur de réussite
Ne mesurez pas seulement les heures économisées sur site. Suivez aussi le taux de reprise après livraison, les réserves au raccordement, les écarts entre essais usine et essais site, le nombre d’interfaces tardives et le délai réel jusqu’à la mise sous tension ou la mise en eau.
La conception doit être gelée plus tôt — et mieux
Le principal changement organisationnel intervient avant la production. Sur un chantier traditionnel, certaines décisions peuvent encore être ajustées au fil de l’avancement. Une ligne préfabriquée, un skid ou un module électrique impose au contraire de fixer tôt les dimensions, les puissances, les pressions, les réservations, les points de levage et les interfaces.
Le BIM devient utile non comme simple maquette de présentation, mais comme support de synthèse de fabrication. Chaque pénétration, chaque tolérance et chaque raccord doivent être décrits avec un niveau suffisant pour éviter qu’une erreur numérique ne soit répétée en série. Le processus exige notamment :
- un découpage clair des limites de fourniture entre fabricant, lots techniques et entreprise générale ;
- un modèle coordonné avec structure, enveloppe, accès de maintenance et cheminements ;
- des tolérances cumulées explicites entre module et bâtiment ;
- une procédure de gestion des modifications après bon pour fabrication ;
- un dossier de contrôle relié au numéro de série de chaque ensemble.
La standardisation ne doit pas supprimer l’adaptabilité. Les interfaces gagnent à être répétables, mais les points de connexion doivent absorber les écarts admissibles du chantier : raccords réglables, tronçons de compensation, réservations maîtrisées et accès suffisant pour reprendre un assemblage. Un module impossible à ajuster peut transformer quelques millimètres d’écart en plusieurs jours de retard.
Transport, levage et raccordement : les risques changent de place
Un ensemble testé en usine n’est pas encore un ensemble opérationnel sur site. Entre les deux, il subit manutentions, vibrations, chocs, variations de température et parfois stockage extérieur. Le dimensionnement doit donc intégrer les états transitoires : rigidité pour le transport, protection des équipements sensibles, obturation des réseaux, maintien des batteries et contrôle après levage.
La logistique doit être conçue en même temps que le module :
- gabarit routier, masse et centre de gravité ;
- points de prise et séquence de levage ;
- rayon de giration et portance des accès ;
- ordre de livraison compatible avec le montage ;
- zone tampon protégée en cas de décalage du chantier ;
- possibilité de remplacer ultérieurement un équipement majeur.
Le raccordement constitue le moment critique. Les tests usine valident le module dans son propre périmètre ; ils ne prouvent pas la qualité du réseau amont, du réseau aval ni du système de contrôle global. Un Site Acceptance Test, suivi d’un commissioning intégré, reste indispensable. Il doit vérifier les scénarios dégradés : perte d’alimentation, bascule sur secours, arrêt d’une pompe, défaut de capteur, fuite détectée ou perte de communication.
Le sujet thermique est particulièrement sensible avec les charges informatiques de forte densité. Notre décryptage sur le défi thermique des data centers modulaires rappelle qu’une architecture répétable doit toujours être confrontée au climat, au rejet de chaleur et aux contraintes locales du projet.
La certification des assemblages devient un enjeu central
Lorsqu’un module combine plusieurs équipements déjà certifiés, l’addition des certificats individuels ne suffit pas forcément à démontrer la conformité et la sécurité de l’ensemble. Les interconnexions, les protections, l’échauffement, les courts-circuits, l’accessibilité et le comportement de l’assemblage doivent être examinés comme un système.
Le programme américain UL 2140, annoncé en septembre 2026, est révélateur de cette maturation. Il crée une voie d’évaluation pour des assemblages de distribution électrique préfabriqués — les open power skids — pouvant réunir tableaux, onduleurs, batteries et équipements associés sur un châssis commun. L’évaluation porte sur l’ensemble fabriqué et s’accompagne d’un suivi sur le lieu de production.
Ce cadre n’est pas transposable tel quel en France : il se réfère au National Electrical Code et aux standards UL américains. Il donne néanmoins une leçon générale. Lorsque le produit devient un sous-système, la preuve de conformité doit suivre ce nouveau périmètre. Pour un projet français, il faut définir avec le bureau de contrôle, l’assureur, l’intégrateur et l’exploitant les référentiels applicables, les responsabilités, les essais de série et les documents à remettre.
Préfabriquer un assemblage critique sans préfabriquer sa preuve de conformité revient à déplacer le risque sans le réduire.
Le gain carbone existe-t-il vraiment ?
Le hors-site peut réduire les chutes, les transports diffus, les emballages improvisés et certaines reprises. Il peut aussi favoriser des structures optimisées et une production répétitive. Mais un module ajoute parfois un châssis, des parois, des connecteurs ou des renforts nécessaires au transport. Son bilan ne peut donc pas être déduit du seul mot « préfabriqué ».
Schneider Electric annonce environ 80 % de carbone incorporé de construction en moins pour une comparaison portant sur cinq modules électriques préfabriqués totalisant 5 MW face à un local électrique traditionnel comparable. Ce résultat constitue un signal intéressant, mais il reste une étude de constructeur sur un périmètre défini. Il ne décrit ni l’ensemble du data center ni toutes les configurations de projet.
Pour rendre la comparaison robuste, une analyse devrait au minimum aligner :
- la même puissance et le même niveau de redondance ;
- le même périmètre d’équipements et de structure ;
- les distances de fabrication et de transport ;
- les chutes, reprises, emballages et moyens de levage ;
- la maintenance, les remplacements et la fin de vie.
Le vrai bénéfice environnemental pourrait aussi venir de la répétabilité : une conception éprouvée peut être optimisée d’une génération à l’autre, tandis que des modules démontables ou remplaçables peuvent prolonger la vie de l’infrastructure. Encore faut-il documenter les composants et préserver leur accessibilité.
Une méthode en huit points pour réussir un lot MEP hors site
Pour un maître d’ouvrage ou une entreprise qui souhaite industrialiser un lot technique, la priorité n’est pas de choisir immédiatement une usine. Elle est de vérifier que le projet se prête à la répétition et que ses interfaces peuvent être figées assez tôt.
- Identifier les fonctions répétables, plutôt que préfabriquer tout ce qui est techniquement possible.
- Définir le périmètre fonctionnel de chaque module et les limites de responsabilité.
- Associer fabricant, mainteneur et commissionneur avant le gel de la conception.
- Coordonner en 3D les raccords, réservations, accès et zones de remplacement.
- Valider le plan logistique du départ usine à la position finale.
- Écrire les protocoles FAT et SAT, avec critères d’acceptation et traitement des écarts.
- Tracer la conformité de l’ensemble, pas seulement celle de ses composants.
- Mesurer après livraison les reprises, le délai de mise en service et la performance réelle.
Les data centers jouent aujourd’hui le rôle de laboratoire accéléré parce qu’ils combinent répétition, densité technique et urgence de déploiement. La leçon pour le bâtiment français est plus large : le hors-site devient vraiment performant lorsqu’il industrialise une fonction complète, sa qualité et sa documentation.
Il ne remplace ni la synthèse, ni le savoir-faire des compagnons, ni le commissioning. Il déplace leur intervention vers les moments où elle crée le plus de valeur. Bien conçu, le module réduit l’improvisation. Mal coordonné, il transforme une erreur d’interface en défaut fabriqué en série. Toute la différence tient donc moins à l’usine qu’à la maturité du processus qui la nourrit.
Sources : annonce du contrat Fisk Electric rapportée par Construction Dive le 9 octobre 2026 ; présentation du programme UL 2140 par UL Solutions ; étude de cas publiée par Schneider Electric. Les performances annoncées par les entreprises sont contextualisées et ne valent pas validation indépendante pour tous les projets.