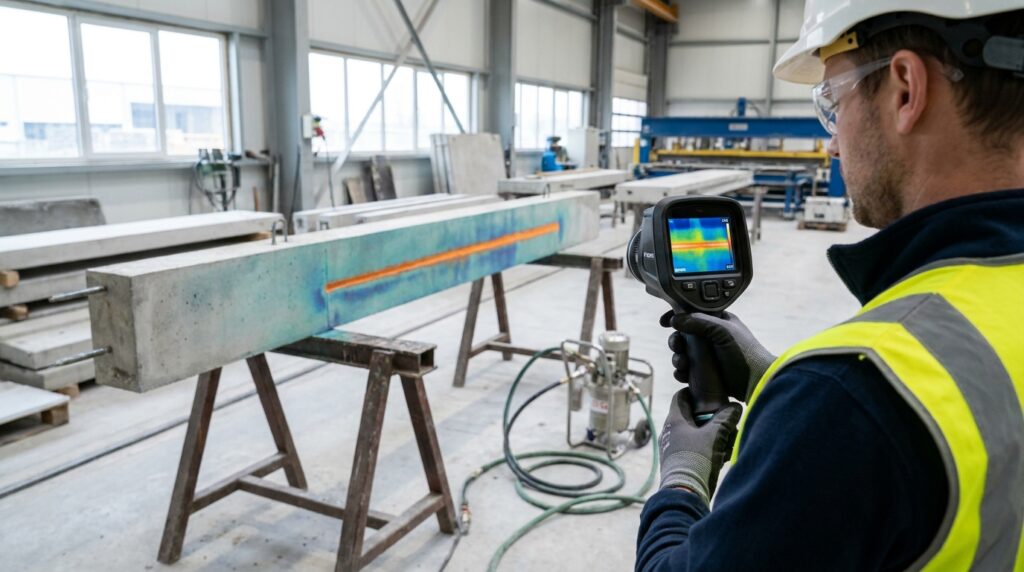
Un coulis mal réparti dans une gaine noyée peut rester invisible jusqu’à ce qu’un défaut de transfert d’efforts ou de durabilité apparaisse. Une étude publiée dans Scientific Reports explore une piste de contrôle sans carottage ni découpe : chauffer l’élément préfabriqué, suivre son refroidissement avec une caméra infrarouge et interpréter les contrastes thermiques produits par les zones pleines ou vides.
Sur des poutres de laboratoire, la méthode a localisé deux zones défectueuses et estimé leur teneur en vides. Le résultat est encourageant, mais il ne constitue pas encore une procédure prête à déployer sur chantier. Entre une éprouvette de 50 cm et un voile ou une poutre de taille réelle, l’épaisseur de béton, la nature de la gaine, l’environnement et la méthode de chauffage changent profondément la mesure.
Pourquoi un défaut de coulis est difficile à voir
Dans la préfabrication béton, le coulis remplit notamment des gaines et des réservations destinées à assurer une liaison, protéger un acier ou transmettre les efforts entre composants. Une injection incomplète peut provenir d’un mélange trop visqueux, d’un évent mal positionné, d’un blocage, d’une fuite ou d’une procédure interrompue. Une bulle d’air ou une poche non remplie devient alors un défaut caché.
Le contrôle visuel des entrées et sorties ne renseigne pas sur toute la longueur injectée. Les méthodes acoustiques, ultrasonores, radiographiques ou par impact-écho peuvent apporter des informations, mais elles imposent chacune des contraintes de matériel, d’accès, de sécurité ou d’interprétation. La thermographie présente un avantage opérationnel évident : elle est sans contact, couvre une surface et produit une image rapidement lisible.
Son principe reste indirect. La caméra ne « voit » ni le coulis ni le vide à travers le béton. Elle mesure la température de surface. Après une excitation thermique, une zone remplie et une zone contenant de l’air ne stockent et ne diffusent pas la chaleur de la même manière. Le défaut modifie donc la courbe de refroidissement observée en façade.
La thermographie ne photographie pas l’intérieur du béton : elle révèle l’effet d’une anomalie interne sur la température de surface.
Le protocole : chauffer, refroidir, comparer cinq zones
Les chercheurs ont fabriqué des poutres de 500 × 120 × 100 mm. Une gaine horizontale de 25 mm de diamètre traversait le milieu de chaque élément. Trois matériaux de tube ont été comparés : acier, polyéthylène haute densité (PEHD) et PVC. Une extrémité était obturée et le coulis cimentaire de classe M40 injecté depuis l’autre.
L’ouvrabilité n’a pas été laissée au hasard. La viscosité a été caractérisée au cône de Marsh, puis utilisée dans une estimation simplifiée de l’écoulement. Ce point compte pour le contrôle qualité : une signature thermique ne peut être interprétée correctement sans connaître le matériau injecté et la manière dont il a circulé.
Après prise, les éléments ont été soumis au cycle suivant :
- 45 minutes de chauffage de la surface ;
- 90 minutes de refroidissement suivies avec une caméra FLIR E75 ;
- découpage virtuel de la longueur en cinq zones de 100 mm ;
- comparaison des températures et des courbes de décroissance entre zones ;
- ouverture destructive d’une zone pour confronter l’estimation thermique à l’état réel.
Le PVC a fourni la visualisation la plus nette, devant le PEHD et l’acier. Ce résultat rappelle que la mesure ne dépend pas seulement du vide : la conductivité et l’inertie du tube s’interposent entre le coulis, le béton et la caméra.
Des vides localisés, mais une mesure encore approximative
L’analyse par zone n’a signalé aucun vide dans les zones 1, 2 et 5. Elle a estimé un taux de 7 % en zone 3 et de 24,67 % en zone 4, en moyenne sur trois poutres. La méthode a donc identifié à la fois l’emplacement du défaut et un ordre de grandeur de son importance.
La découpe destructive de la zone 4 en PVC a révélé 17,5 % de vides. L’écart avec les 24,67 % estimés par thermographie est significatif : 7,17 points. Il ne disqualifie pas l’essai, puisqu’une zone réellement défectueuse a bien été repérée. En revanche, il interdit de présenter la caméra comme un instrument donnant déjà une teneur absolue avec la précision d’un prélèvement.
Deux usages doivent donc être distingués :
- le dépistage, pour repérer une zone suspecte et décider d’un contrôle complémentaire ;
- la quantification, qui exige une calibration robuste selon la géométrie, les matériaux et les conditions de mesure.
À court terme, la première fonction paraît la plus crédible. Une carte thermique pourrait aider l’usine à cibler les pièces ou les zones à investiguer, au lieu de multiplier des vérifications lourdes sur toute une série.
Ce qui change entre le laboratoire et l’usine
Le démonstrateur cumule des conditions favorables : élément court, gaine horizontale unique, diamètre constant, béton peu épais et ambiance contrôlée. Sur une pièce industrielle, le signal peut être atténué ou brouillé par les armatures, la profondeur de la gaine, les inserts, les variations d’enrobage et les échanges d’air.
La méthode devra notamment être éprouvée face à cinq familles de variables :
- géométrie : épaisseur, distance du défaut à la surface, diamètre et orientation de la gaine ;
- matériaux : béton, formulation du coulis et conductivité du tube ;
- état hydrique : humidité du béton et âge du coulis ;
- excitation : puissance, homogénéité et durée du chauffage ;
- ambiance : vent, rayonnement solaire, température et réflectivité de la surface.
L’acier constitue un cas sensible. Sa conductivité diffuse rapidement la chaleur et peut lisser le contraste recherché. À l’inverse, le bon comportement observé avec le PVC ne permet pas de généraliser à toutes les gaines polymères, ni à une gaine plus profonde.
La thermographie rejoint ainsi une famille plus large d’outils de diagnostic par image. Bati-Mag a déjà analysé comment les équipements permettent de scanner le béton sans le casser. Dans les deux cas, l’image n’a de valeur que si un protocole relie le signal observé à une anomalie connue et à une décision métier.
Un contrôle en ligne est possible, sous conditions
L’intérêt industriel serait de placer le contrôle au plus près de l’injection. L’étude mentionne des images acquises pendant l’écoulement puis après prise, mais le résultat quantifié repose sur un cycle actif de chauffage et de refroidissement. Parler de contrôle « en temps réel » serait donc prématuré pour une pièce finie : le protocole demande ici plus de deux heures, sans compter la préparation.
Une ligne de préfabrication pourrait néanmoins intégrer une station dédiée si le cycle est compatible avec la cadence. L’approche la plus robuste consisterait à constituer une bibliothèque de références par famille de pièces, puis à automatiser la comparaison.
Avant un pilote industriel
- fabriquer des pièces témoins avec des vides connus et positionnés ;
- définir une zone de chauffe reproductible et sécurisée ;
- fixer la distance, l’angle et les réglages de la caméra ;
- qualifier les seuils d’alerte selon le type de gaine ;
- confirmer les résultats par une seconde méthode sur un échantillon ;
- tracer thermogrammes, lot de coulis, opérateur et paramètres d’injection.
Cette traçabilité est indispensable. Une image colorée isolée n’est pas une preuve de conformité. Il faut conserver les données radiométriques, les paramètres d’acquisition et les règles d’acceptation, puis mesurer les faux positifs et faux négatifs sur une série suffisamment large.
Quel protocole de décision pour le préfabricant ?
Le contrôle ne devrait pas conduire directement à accepter ou rebuter une pièce. Une séquence graduée est plus réaliste : inspection thermique, classement du signal, seconde acquisition si nécessaire, contrôle complémentaire ciblé, puis décision documentée. Le seuil acceptable dépendra du rôle du coulis, de la position du défaut et des exigences de calcul.
Le coût complet doit aussi être comparé aux pertes évitées. Une caméra radiométrique, une source de chaleur et un poste blindé représentent un investissement, mais peuvent limiter les reprises tardives, les ouvertures destructives et l’immobilisation de lots. La rentabilité sera probablement meilleure sur des pièces répétitives à forte criticité que sur des éléments unitaires très variables.
L’étude publiée dans Scientific Reports fournit une première base expérimentale, avec un protocole détaillé et une validation destructive. La prochaine étape utile serait un essai à l’échelle 1 sur plusieurs profondeurs et orientations de gaines, conduit en ambiance d’usine puis sur chantier.
Une technologie de tri avant de devenir une mesure
La thermographie infrarouge possède trois qualités recherchées en préfabrication : elle est sans contact, visualise une zone entière et se prête à l’automatisation. L’expérience montre qu’elle peut localiser des défauts de coulis dans un élément mince et distinguer les zones saines des zones suspectes.
Sa limite actuelle est tout aussi claire : le taux de vide estimé ne coïncide pas exactement avec la découpe, et le signal dépend fortement du tube et du contexte thermique. La voie la plus crédible n’est donc pas de remplacer immédiatement tous les contrôles, mais d’utiliser la caméra comme outil de tri et d’aide à la décision. Si les essais à l’échelle industrielle confirment sa répétabilité, elle pourrait rendre le contrôle des injections plus précoce, mieux ciblé et surtout traçable.