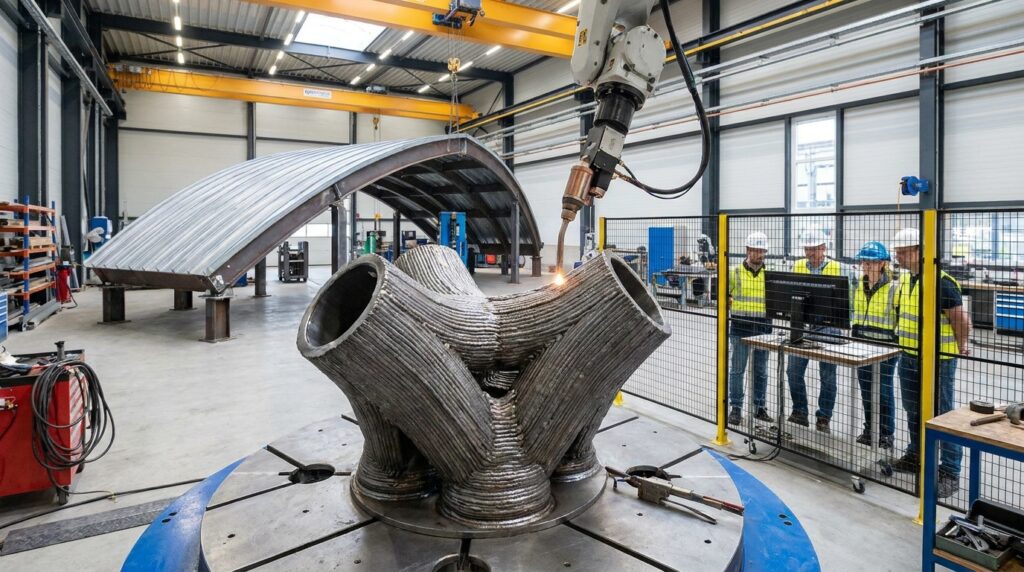
L’impression 3D métal ne cherche plus seulement à produire des démonstrateurs spectaculaires. Au Japon, Takenaka a intégré des nœuds en acier fabriqués par WAAM à la toiture courbe de son pavillon pour GREEN×EXPO 2027. L’entreprise présente l’opération comme la première utilisation mondiale de ce type d’élément dans un bâtiment ayant obtenu une autorisation publique de construire, selon ses recherches arrêtées à octobre 2026.
L’intérêt du projet tient moins au record revendiqué qu’au choix de la pièce : non pas une poutre entière, mais un raccord structurel complexe, variable et produit en petite série. C’est précisément là que la fabrication additive peut devenir crédible pour la charpente métallique.
Le premier marché réaliste du WAAM dans le bâtiment pourrait être la pièce à forte valeur technique par kilogramme, difficile à fabriquer avec un outillage conventionnel.
Ce qui a réellement franchi l’étape du permis
Le projet concerne une toiture à géométrie courbe constituée de poutres et de tirants. Chaque zone impose des orientations et des efforts différents ; les raccords ne sont donc pas de simples pièces répétitives. Takenaka a utilisé le WAAM, pour Wire Arc Additive Manufacturing, afin de fabriquer des nœuds adaptés à leur position dans la structure.
Le procédé emploie un fil métallique comme matière première et un arc électrique comme source de chaleur. Un robot dépose des cordons successifs, pilotés depuis un modèle numérique, jusqu’à obtenir une préforme proche de la géométrie finale. Des opérations de finition peuvent ensuite reprendre les surfaces fonctionnelles : plans d’appui, perçages, interfaces boulonnées ou zones nécessitant une tolérance serrée.
Selon le communiqué technique de Takenaka, la démarche a associé essais sur le matériau, essais à l’échelle réelle, calculs par éléments finis et examen par un organisme tiers ainsi que par l’organisme chargé du contrôle du permis. Il faut toutefois distinguer deux niveaux : l’acceptation de pièces définies pour ce bâtiment et la certification générale d’un matériau ou d’un procédé pour de futurs projets. Takenaka indique justement viser cette seconde étape.
Pourquoi imprimer le nœud plutôt que la poutre
Une poutre droite, un profilé ou une platine standard sont déjà produits efficacement par laminage, découpe, perçage et soudage. Les imprimer ajouterait du temps machine sans créer beaucoup de valeur. Le calcul change pour un nœud tridimensionnel où convergent plusieurs barres selon des angles différents.
- Variantes nombreuses : le fichier numérique peut évoluer d’une pièce à l’autre sans créer un moule ou un gabarit complet pour chaque version.
- Géométrie compacte : une forme organique peut distribuer les efforts entre plusieurs branches tout en limitant les assemblages secondaires.
- Fonctions intégrées : passages, raidisseurs, surfaces de connexion ou repères peuvent être pensés dans un même volume, sous réserve de rester fabricables et contrôlables.
- Petite série : le coût de préparation se répartit mieux lorsque la valeur de la pièce vient de sa complexité plutôt que de sa quantité.
- Réparation ou remplacement : à terme, le procédé pourrait intéresser les ouvrages existants lorsqu’une pièce atypique n’est plus disponible.
Cette logique complète les procédés de transformation classiques. Le pliage courbe de tôles pour la construction métallique reste très performant pour former des surfaces développables. De même, le soudage assisté par cobot automatise des assemblages accessibles. Le WAAM se positionne lorsque la géométrie volumique rend ces chaînes plus longues ou trop dépendantes de pièces rapportées.
La qualification devient le cœur du procédé
Passer d’une sculpture métallique à une pièce porteuse impose de répondre à une question simple : comment prouver que ce qui a été imprimé correspond bien à ce qui a été calculé ? La réponse ne tient pas à un essai unique. Elle suppose une chaîne de preuves reliant matière, paramètres de dépôt, géométrie, contrôles et comportement structurel.
Le dépôt par arc apporte beaucoup de chaleur. Les cycles thermiques successifs peuvent influencer la microstructure, créer des déformations, des contraintes résiduelles et des propriétés différentes selon l’orientation. Les départs et arrêts de cordon, les croisements de trajectoire et les changements d’épaisseur sont autant de zones à surveiller.
- qualification du fil, du gaz et des paramètres de dépôt ;
- enregistrement des données de fabrication et traçabilité de chaque pièce ;
- contrôle dimensionnel, notamment par scan 3D ;
- contrôles non destructifs adaptés aux défauts recherchés ;
- caractérisation mécanique dans plusieurs directions ;
- essais de sous-ensembles ou à l’échelle réelle ;
- corrélation avec le modèle par éléments finis.
La rugosité visible n’est donc pas le seul critère. Une pièce peut paraître régulière tout en présentant une discontinuité interne ; inversement, une surface brute peut être acceptable loin des zones fonctionnelles. Le plan de contrôle doit être défini à partir des efforts, du risque de fatigue, des détails de connexion et des conséquences d’une défaillance.
Des gains potentiels, mais aucun chiffre à généraliser
Le cas japonais suggère plusieurs leviers : éviter certains outillages, réduire le nombre de composants soudés, rapprocher la forme fabriquée de la trajectoire des efforts et accélérer les itérations entre calcul et production. Il serait néanmoins prématuré d’en déduire automatiquement une économie de matière, de carbone ou de coût.
Le WAAM consomme du fil, de l’énergie, du gaz de protection et du temps robot. Il peut aussi exiger des supports, une surépaisseur destinée à l’usinage et plusieurs contrôles. Le bilan dépend fortement du scénario de référence : nœud moulé, assemblage mécano-soudé, pièce forgée ou combinaison de tôles découpées. Une comparaison sérieuse doit porter sur la pièce finie et qualifiée, pas seulement sur la masse déposée par le robot.
Pour un projet français, l’étude économique devrait au minimum comptabiliser :
- l’ingénierie de la géométrie et des trajectoires de dépôt ;
- la préparation numérique et les simulations thermomécaniques éventuelles ;
- le temps de cellule robotisée et les reprises d’usinage ;
- les pièces témoins, essais destructifs et contrôles non destructifs ;
- le traitement des non-conformités et la documentation destinée au contrôleur technique ;
- le transport et l’intégration du nœud dans l’atelier de charpente.
Ce que la filière française peut tester dès maintenant
La transposition ne commencera probablement pas par un catalogue de raccords imprimés. Elle passera par des cas où la fabrication conventionnelle est déjà coûteuse : verrières, passerelles, structures courbes, ouvrages architecturaux, renforts de géométrie contrainte ou remplacement de pièces patrimoniales.
Une démarche prudente peut être organisée en quatre étapes. D’abord, sélectionner une pièce dont la complexité justifie réellement la fabrication additive. Ensuite, construire un comparatif complet face à une solution mécano-soudée. Puis fabriquer des coupons et un prototype instrumenté avec un laboratoire compétent. Enfin, associer très tôt bureau d’études, métallier, fabricant, contrôleur technique et assureur pour définir la preuve attendue avant de figer la conception.
La conception doit également rester ouverte à une solution hybride. Un nœud WAAM peut connecter des profilés standards, tandis que seules les zones géométriquement complexes sont déposées. Cette approche réserve le procédé à ce qu’il fait de mieux et conserve les chaînes industrielles éprouvées pour le reste de l’ouvrage.
Du prototype spectaculaire à la pièce documentée
Le projet de GREEN×EXPO 2027 ne signifie pas que tous les verrous sont levés. La fatigue, les tolérances, la répétabilité, la vitesse de dépôt, le coût des contrôles et le cadre assurantiel resteront déterminants. La synthèse publiée par BUILT / ITmedia confirme toutefois que le sujet a quitté le seul terrain de l’expérimentation formelle pour entrer dans celui du bâtiment contrôlé.
Le vrai basculement est là : la pièce imprimée n’est plus jugée uniquement sur sa forme, mais sur un dossier reliant calcul, fabrication, essais et traçabilité. Si cette chaîne devient reproductible, le WAAM ne remplacera pas la charpente métallique conventionnelle. Il pourrait en revanche devenir un outil spécialisé pour les raccords que les procédés de série fabriquent mal — exactement le type de niche où une technologie industrielle commence souvent à prouver sa valeur.