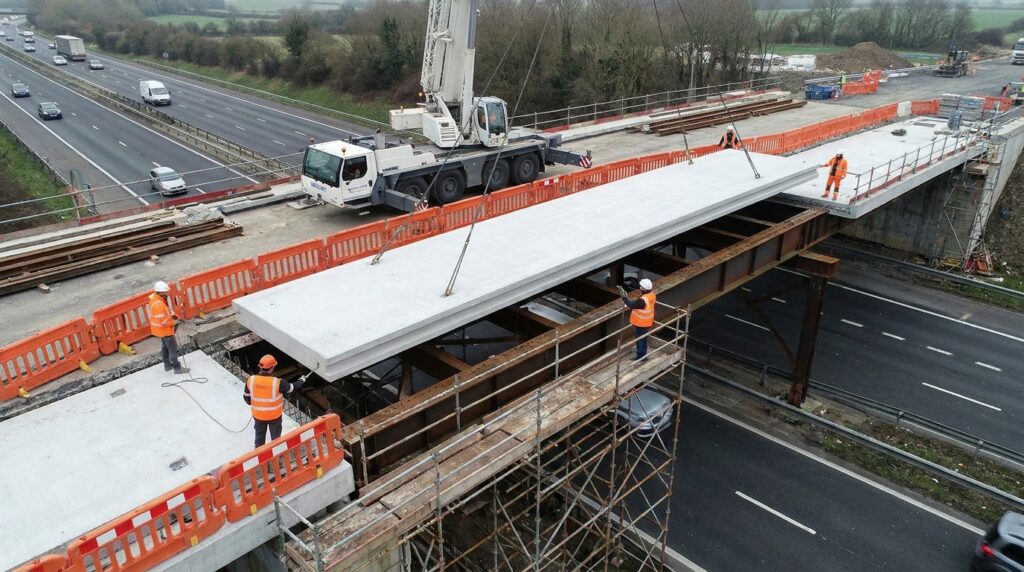
Sur un remplacement de tablier, chaque dalle préfabriquée en moins retire une opération de transport, de levage, de réglage et de jointoiement. C’est précisément le levier visé par le « Twin Bar Joint », un assemblage japonais pour dalles en béton précontraint dont les pièces métalliques ne dépassent pas des chants avant la pose.
Présenté le 16 novembre 2026 par Nishimatsu Construction, Kubota et Kyokuto Kowa, le procédé permet d’augmenter la largeur de calepinage des éléments. Dans la configuration comparée par ses développeurs, le nombre de dalles à mettre en place baisse jusqu’à environ 30 % par rapport à des joints à boucles. L’intérêt est immédiat pour les opérations autoroutières sous fortes contraintes de circulation : moins d’unités à manutentionner peut simplifier la séquence critique et raccourcir l’occupation de la chaussée.
Le chiffre reste toutefois un résultat de conception, pas une réduction universelle du délai de chantier. La masse des dalles, la capacité de la grue, les convois, la géométrie de l’ouvrage et la cadence du béton de clavage peuvent déplacer le goulot d’étranglement. Le procédé dispose d’un essai de fatigue annoncé comme équivalent à 100 ans selon la méthode NEXCO 442, mais aucun retour d’application en service n’est encore documenté dans la présentation publique.
L’innovation ne consiste pas seulement à accélérer le joint : elle cherche surtout à supprimer les aciers saillants qui limitent la largeur pratique des dalles avant leur assemblage.
Pourquoi les boucles limitent le calepinage
Le remplacement d’une dalle de pont ne se résume pas à substituer du béton ancien par du béton neuf. Il faut déposer l’existant, préparer les poutres, acheminer les éléments, les lever dans une emprise réduite, régler leur position, assurer la continuité structurale et reconstituer l’étanchéité puis la chaussée. Sur une autoroute, ces tâches doivent souvent tenir dans des basculements de circulation ou des fenêtres de fermeture très courtes.
Les joints classiques à boucles comportent des armatures qui sortent des chants des dalles. Ces aciers doivent s’entrecroiser au droit du joint avant la mise en place des armatures complémentaires et du béton de clavage. La solution est éprouvée, mais l’encombrement des boucles contraint le calepinage et rend certaines opérations de ferraillage plus délicates.
Le Twin Bar Joint inverse cette logique. Les organes femelles sont intégrés dans les chants, tandis que les ancrages qui assurent l’emboîtement sont ajoutés sur site. Les dalles quittent donc l’usine avec des bords dépourvus de longues pièces métalliques saillantes. Cette compacité permet de concevoir des éléments plus larges et de réduire le nombre de joints transversaux.
Pour le chantier, le gain potentiel se répartit sur plusieurs postes :
- moins de transports si le nombre total d’éléments diminue réellement ;
- moins de cycles de grue, de prises et de réglages ;
- moins de joints à ferrailler, claveter et contrôler ;
- une pose des armatures transversales simplifiée, sans insertion latérale annoncée ;
- une trame plus large, qui peut concentrer les moyens sur un nombre réduit d’interfaces.
Une séquence de pose en quatre opérations
Le principe d’assemblage est mécanique, puis monolithique après bétonnage. Une fois deux dalles positionnées, l’équipe intervient depuis le dessus du tablier. La séquence décrite par les développeurs comprend quatre étapes principales.
- Insérer les ancrages à ergots dans les pièces femelles noyées face à face dans les chants.
- Bloquer l’emboîtement par une clavette dédiée afin de maintenir les pièces dans leur position de travail.
- Poser les armatures dans le sens transversal, sans devoir les enfiler latéralement à travers une succession de boucles.
- Couler le béton de clavage pour solidariser les deux dalles et transmettre les efforts à travers le joint.
Cette organisation réduit le nombre d’aciers qui se présentent déjà en saillie au moment du levage. Elle peut aussi rendre l’interface plus lisible pour l’équipe de pose. Elle ne supprime cependant ni les tolérances géométriques ni le travail de bétonnage : l’alignement des réservations, l’assise des ancrages, la position des clavettes et des armatures, ainsi que le remplissage du joint restent déterminants.
- jusqu’à environ −30 % : nombre de dalles annoncé par rapport au calepinage à boucles dans l’exemple présenté ;
- 4 opérations : ancrages, clavettes, armatures transversales puis béton de clavage ;
- 100 ans équivalents : niveau de fatigue vérifié en laboratoire selon une méthode NEXCO, et non durée de vie garantie en ouvrage ;
- 0 ACV publiée : la baisse de CO₂ liée aux transports reste un bénéfice attendu, pas encore quantifié.
Un essai de fatigue prometteur, mais pas une garantie
Un joint de dalle subit des millions de passages de roues, des variations thermiques, de l’eau, des sels et des déformations différentielles. Sa résistance statique initiale ne suffit donc pas. Les trois partenaires indiquent avoir testé le Twin Bar Joint sur une installation à roue mobile, selon la méthode NEXCO 442 dédiée à la fatigue des joints de dalles préfabriquées en béton précontraint.
L’essai aurait validé une endurance correspondant à 100 ans de service. La formulation doit être lue avec précision : il s’agit d’une équivalence obtenue dans un protocole accéléré, avec une éprouvette et des conditions définies. Elle ne constitue pas la promesse qu’un joint posé sur n’importe quel pont fonctionnera sans entretien pendant un siècle.
Entre le laboratoire et l’ouvrage, plusieurs variables doivent encore être maîtrisées :
- les tolérances de fabrication et de pose des pièces noyées ;
- la résistance, le retrait et la cure du béton de clavage ;
- la continuité de l’étanchéité au-dessus du joint ;
- la pénétration d’eau et de chlorures dans les interfaces ;
- les cycles de gel-dégel et les gradients thermiques ;
- la répétabilité de l’assemblage quand la cadence s’accélère de nuit ou sous circulation maintenue.
La qualité d’une solution préfabriquée dépend autant de son contrôle d’usine que de la réception sur site. Le décryptage de Bati-Mag sur la détection des vides dans les éléments préfabriqués par thermographie illustre cette même logique : industrialiser déplace une partie du contrôle, mais ne le rend pas facultatif.
Moins de dalles ne signifie pas automatiquement moins de contraintes
Élargir une dalle réduit le nombre de joints, mais augmente généralement sa masse unitaire et modifie son comportement pendant la manutention. Avant de conclure à un gain de délai, l’entreprise doit recalculer toute la chaîne logistique : capacités de l’usine, dimensions transportables, accès au pont, rayon et charge de la grue, stockage tampon, vent admissible et plan de levage.
Le bon indicateur n’est donc pas seulement le nombre d’éléments. Il faut comparer la durée totale de la séquence critique, depuis le départ usine jusqu’à la résistance nécessaire du clavage pour rouvrir la voie. Un calepinage avec 30 % de dalles en moins perdrait une partie de son intérêt si chaque élément imposait un convoi plus complexe ou une grue nettement plus lourde.
La réduction des émissions suit la même prudence. Nishimatsu anticipe moins de CO₂ grâce à la baisse des transports. C’est plausible, mais aucune analyse de cycle de vie chiffrée n’est publiée. Le bilan devrait intégrer les pièces métalliques du joint, la fabrication des dalles, le béton de clavage, les moyens de levage, les kilomètres réellement évités et, surtout, la durabilité obtenue. Une solution un peu plus matérielle à l’origine peut rester favorable si elle réduit fortement les interventions futures ; l’inverse est également possible.
Sur un tablier, l’unité pertinente n’est pas « une dalle posée », mais une voie rendue à la circulation avec un joint durable, étanche et contrôlé.
Ce qu’il faudrait qualifier pour un chantier français
La transposition en France ne pourrait pas reposer sur le seul résultat NEXCO. Un maître d’ouvrage et son ingénierie devraient établir la compatibilité du joint avec les charges, les combinaisons de calcul, la fatigue, les détails de ferraillage, les classes d’exposition et les procédures d’exécution du projet. L’objectif ne serait pas de reproduire le protocole japonais à l’identique, mais d’obtenir un niveau de preuve adapté à l’ouvrage et à son référentiel.
Un démonstrateur pertinent devrait instrumenter à la fois la performance structurelle et la productivité. Les équipes pourraient mesurer :
- le temps de levage, de réglage et de fermeture de chaque joint ;
- les écarts d’alignement réellement rencontrés ;
- la facilité d’insertion et de contrôle des ancrages et clavettes ;
- la qualité du remplissage après bétonnage ;
- l’ouverture de fissures et les déformations sous chargement ;
- l’étanchéité initiale puis son évolution après cycles ;
- le coût complet par mètre carré de tablier remis en circulation.
Il faudrait aussi prévoir l’inspectabilité. Les pièces métalliques se retrouvent noyées après clavage : le dossier d’exécution doit donc conserver leur position, les contrôles réalisés et les éventuelles non-conformités. Des témoins, une traçabilité photographique ou une méthode de contrôle non destructif peuvent devenir plus utiles qu’une inspection visuelle impossible après coup.
La présentation technique publiée par Nishimatsu Construction précise que le procédé est désormais destiné à être proposé sur des opérations de remplacement de dalles. Le prochain jalon déterminant sera donc moins un nouvel essai isolé qu’un chantier documenté, avec les cadences, aléas et contrôles de réception.
Un petit joint qui peut changer l’organisation du chantier
Le Twin Bar Joint attaque un poste discret mais structurant : l’interface entre deux éléments. En supprimant les armatures saillantes avant la pose, il autorise un calepinage plus large, réduit le nombre potentiel de levages et simplifie une partie du ferraillage. L’essai de fatigue apporte un premier niveau de confiance technique.
Sa valeur réelle se jouera pourtant dans l’exécution. Pour convaincre un gestionnaire français, le procédé devra montrer qu’il accepte les tolérances du terrain, maintient l’étanchéité, se contrôle facilement et fait effectivement gagner du temps sans déplacer la contrainte vers le transport ou le levage.
Le sujet dépasse ce joint japonais. À mesure que les tabliers vieillissent et que les fermetures deviennent plus difficiles à accepter, la performance d’un chantier de pont se mesurera de plus en plus à sa capacité à préfabriquer large, assembler vite et prouver la durabilité de chaque interface.